Gesponsord artikel
Wie die Reihenfolge der Schichten beim Handlaminieren Steifigkeit, Widerstandsfähigkeit und das Betriebsverhalten beeinflusst
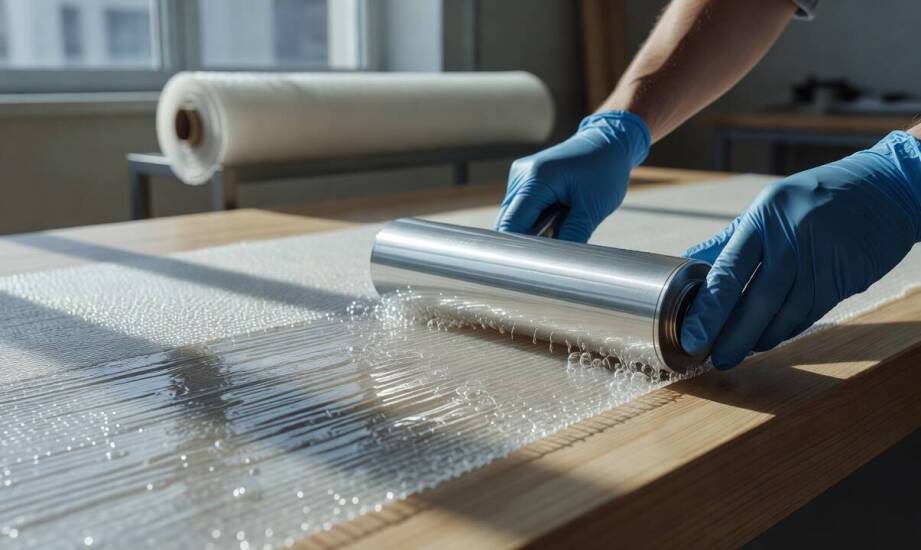
Dasselbe Set aus Glasfasermatten und Polyesterharz kann Bauteile mit völlig unterschiedlichen Eigenschaften hervorbringen. Entscheidend ist, wie die Schichten angeordnet werden und wie das Harz während der Fertigung verarbeitet wird.
Auch lesenswert: Warum sollten Sie ein schmiedeeisernes Schiebetor wählen?
Verbundwerkstoffe bieten Konstrukteuren große Freiheit bei der Auslegung von Festigkeit und Gewicht. Gleichzeitig erfordern sie einen konsequent kontrollierten Herstellungsprozess. Bei Maschinengehäusen, der Ausstattung von Sozialcontainern oder Komponenten für Spezialfahrzeuge beeinflusst jede einzelne Schicht die spätere Leistung des Bauteils.
Auch lesenswert: Was bedeutet es, dass ein Fenster passiv ist?
Faserverstärkte Kunststoffe sind anisotrop. Das bedeutet, dass ihre mechanischen Eigenschaften von der Ausrichtung der Fasern abhängen. Dieses Wissen ermöglicht die Entwicklung leichter und zugleich stabiler Konstruktionen. Eine gezielte Anordnung der Verstärkungslagen beeinflusst direkt die Spannungsverteilung und das Verhalten des Bauteils im späteren Einsatz.
Auch lesenswert: Aus welchen Materialien besteht eine Gartengarage aus Glas?
Das manuelle Laminieren erfordert Erfahrung und Präzision, bietet jedoch eine hohe Kontrolle über Wandstärken und Faserorientierungen. Gerade deshalb wird diese Technologie in vielen industriellen Anwendungen weiterhin eingesetzt. Die Architektur des Laminataufbaus entscheidet maßgeblich über die Lebensdauer des fertigen Bauteils.
Einfluss von Deckschicht und Verstärkung auf die Steifigkeit
Die äußere Schicht eines Verbundbauteils dient als Schutz gegen Umwelteinflüsse und bildet die Grundlage für den anschließenden Laminataufbau.
Zu Beginn wird in der Regel eine Gelcoat-Schicht aufgetragen. Sie erzeugt eine glatte, wasserabweisende Oberfläche und schützt die darunterliegenden Strukturen. Die erforderliche Schichtstärke wird projektabhängig festgelegt.
Ein korrekt ausgehärteter Gelcoat schützt die Verstärkungsfasern vor Feuchtigkeit und UV-Strahlung. Gleichzeitig bestimmt er maßgeblich die optische Qualität des fertigen Produkts.
Im nächsten Schritt folgt meist eine leichte Kontaktlage. Ihre Aufgabe besteht darin, einen gleichmäßigen Übergang zwischen der Oberflächenbeschichtung und den tragenden Verstärkungsschichten zu schaffen.
Diese dünne Zwischenschicht hilft dabei, Lufteinschlüsse direkt unter der Sichtoberfläche zu reduzieren.
Anschließend wird die eigentliche Tragstruktur aufgebaut. Hier kommen Glasfasermatten, Gewebe oder kombinierte Verstärkungsmaterialien zum Einsatz. Die Anordnung erfolgt entsprechend der technischen Dokumentation, da die Faserausrichtung die Hauptrichtungen der Belastbarkeit definiert.
Die Belastungsmechanik eines Laminats ähnelt dabei der von klassischen Tragprofilen. Bei Biegebeanspruchungen nehmen die äußeren Verstärkungsschichten den größten Teil der Kräfte auf.
Werden die tragenden Gewebelagen korrekt positioniert, erhöht sich die Steifigkeit des gesamten Bauteils deutlich. Werden sie dagegen näher an die neutrale Achse verlegt, sinkt die strukturelle Steifigkeit spürbar. Durch die richtige Anordnung der Materialien können Ingenieure Gewicht und Stabilität gezielt optimieren.
Die Bedeutung von Entlüftung und Harzkontrolle
Die technischen Eigenschaften eines Laminats hängen wesentlich vom Verhältnis zwischen Harz und Glasfaserverstärkung ab.
Ein Überschuss an Polyesterharz erhöht das Bauteilgewicht, ohne die mechanische Festigkeit entsprechend zu verbessern. Zu hohe Harzmengen können zudem die Schlagfestigkeit reduzieren und lokale Schwachstellen verursachen.
Ein zu trockener Laminataufbau ist jedoch ebenfalls problematisch. Werden die Fasern nicht ausreichend benetzt, können sie unter Belastung schneller beschädigt werden.
Während der Aushärtung entsteht zusätzlich Wärme. Eine zu große Harzmenge in einem Arbeitsgang kann zu erhöhten Temperaturen führen, welche die Formgenauigkeit beeinträchtigen können.
Eine zentrale Aufgabe beim Handlaminieren besteht deshalb darin, eingeschlossene Luft zwischen den einzelnen Schichten zu entfernen. Hierfür werden spezielle Entlüftungsrollen aus Aluminium oder anderen geeigneten Werkstoffen eingesetzt.
Unzureichend entlüftete Laminatschichten können Hohlräume enthalten, die später als Ausgangspunkt für Mikrorisse dienen. Solche Defekte können die Dauerfestigkeit unter Vibrationen und wechselnden Belastungen erheblich reduzieren.
Bei Komponenten für Wohnmobile, Sanitärmodule oder industrielle Anwendungen können solche Fehler langfristig zu Feuchtigkeitsproblemen und strukturellen Schäden führen.
Warum das Handlaminieren weiterhin relevant ist
Für Kleinserien, Prototypen und Bauteile mit komplexer Geometrie bleibt das Handlaminierverfahren eine besonders flexible Lösung.
Die offene Fertigungsweise ermöglicht es, Verstärkungen während der Produktion anzupassen und kritische Bereiche gezielt zu verstärken. Dadurch können Konstruktionen effizient optimiert werden, bevor sie später beispielsweise auf Vakuuminfusion oder RTM umgestellt werden.
Lamineo setzt Handlaminierung erfolgreich als Bestandteil seines Fertigungsportfolios ein und kombiniert diese Technologie mit weiteren Verfahren der Verbundwerkstoffverarbeitung. [
Sorgfältiges Entlüften sowie die regelmäßige Kontrolle der Laminatdicke helfen dabei, versteckte Fehler unter der Gelcoat-Schicht zu vermeiden und eine gleichbleibende Qualität sicherzustellen.
Der Zusammenhang zwischen Fertigungsdisziplin und Bauteillebensdauer
Die Eigenschaften eines Verbundbauteils ergeben sich nicht ausschließlich aus den verwendeten Rohstoffen.
Die tatsächliche Belastbarkeit wird maßgeblich durch die Präzision beim Aufbau der einzelnen Glasfaserlagen bestimmt. Fehler bei der Schichtreihenfolge, unzureichende Entlüftung oder Schwankungen im Harzanteil können die Leistungsfähigkeit des Bauteils deutlich beeinträchtigen.
Besonders anspruchsvolle Branchen wie Rettungsfahrzeuge, Robotik oder industrielle Automatisierung stellen hohe Anforderungen an Zuverlässigkeit und Wiederholgenauigkeit.
Kritische Bereiche befinden sich häufig an Kanten, Flanschen und Befestigungspunkten, da dort erhöhte Belastungen auftreten.
Eine konsequente Einhaltung der Laminierprozesse reduziert das Risiko innerer Defekte und späterer Delaminationen. Vom Gelcoat bis zur letzten Verstärkungslage entsteht dadurch eine stabile, homogene Struktur.
Sorgfältig konstruierte und fachgerecht laminierte Komponenten können ihre technischen Eigenschaften über viele Jahre zuverlässig beibehalten und selbst anspruchsvollen Betriebsbedingungen standhalten.
Empfohlene Artikel

Worauf sollte man bei der Auswahl eines Förderbandherstellers achten?

Wo kann man spanische Sprecher finden?

Gummischlauch – seine Bedeutung in Bewässerungssystemen
